Jakie kleje stosuje się w produkcji mebli? PVAc, EVA, PUR i APAO
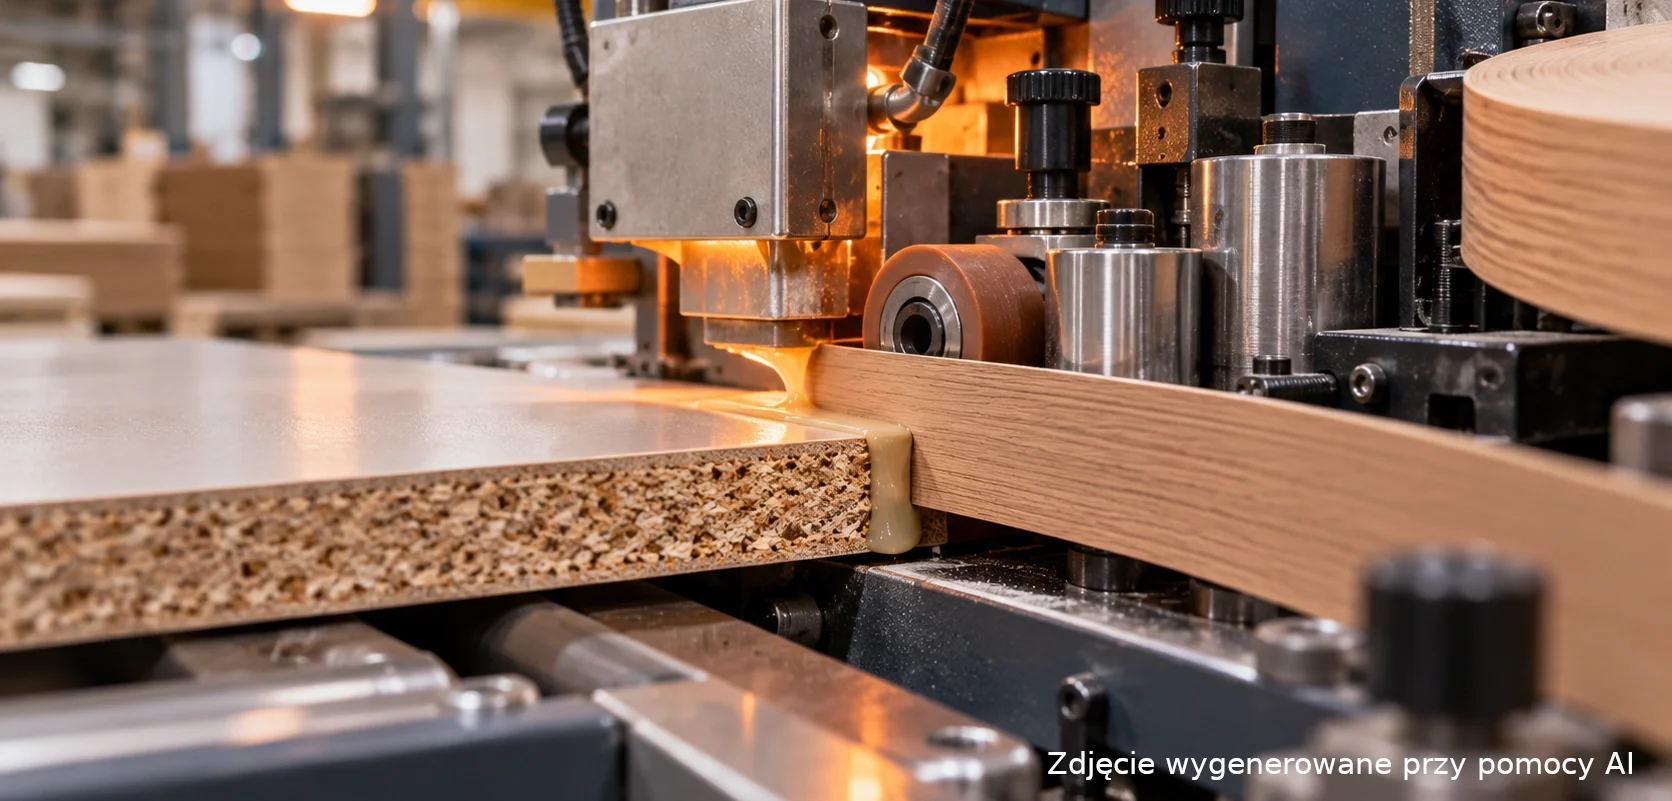
W przemyśle meblarskim stosuje się cztery podstawowe grupy klejów: PVAc do klejenia montażowego drewna, termotopliwe EVA do okleinowania krawędzi, reaktywne PUR tam, gdzie spoina musi być odporna na wilgoć i temperaturę, oraz kleje APAO w wybranych procesach okleinowania i laminowania. Każda z nich wiąże inaczej.
O tym, jak kolejne technologie klejenia zmieniały produkcję mebli, piszemy w artykule o historii klejów w meblarstwie. Tutaj skupiamy się na doborze.
Czym różnią się PVAc, EVA, PUR i APAO?
PVAc, EVA, PUR i APAO różnią się mechanizmem wiązania, odpornością spoiny oraz zastosowaniem, dlatego żadnej z tych technologii nie można uznać za uniwersalnie najlepszą.
APAO, czyli amorficzne poli-alfa-olefiny (ang. amorphous poly-alpha-olefins), to grupa polimerów wykorzystywanych jako baza klejów termotopliwych. W przemyśle meblarskim znajdują zastosowanie m.in. w wybranych procesach okleinowania i laminowania.
Najważniejsze różnice między klejami stosowanymi w produkcji mebli
Przesuń tabelę w bok, aby zobaczyć wszystkie kolumny.
| Kryterium | PVAc | EVA | PUR reaktywny | APAO / kleje poliolefinowe |
|---|---|---|---|---|
| Mechanizm wiązania | Wiązanie następuje wraz z utratą wody; technologia dobrze współpracuje z podłożami chłonnymi i wymaga odpowiedniego czasu docisku. | Spoina powstaje podczas schładzania stopionego kleju. | Początkowe zestalenie podczas schładzania, a następnie reakcja chemiczna z udziałem wilgoci. | Spoina powstaje podczas schładzania stopionego kleju. |
| Klasa trwałości / odporność na wilgoć | Od D1 do D4 wg EN 204 – zależnie od konkretnego produktu. | Ograniczona w porównaniu z reaktywnym PUR; zależna od formulacji. | Wysoka po pełnym utwardzeniu. | Zależna od formulacji i zastosowania. |
| Odporność na temperaturę | Zależna od konkretnego produktu i zastosowania. | Spoina termoplastyczna może ponownie mięknąć wraz ze wzrostem temperatury. | Wysoka po pełnym utwardzeniu; spoina jest usieciowana chemicznie. | Zależna od formulacji. |
| Praca z podłożami niechłonnymi | Ograniczona; najlepiej sprawdza się przy materiałach umożliwiających odprowadzenie wody. | Możliwa przy wielu obrzeżach z tworzyw, często po odpowiednim przygotowaniu powierzchni lub zastosowaniu primera. | Szeroki zakres materiałów, w tym tworzywa i wybrane podłoża niechłonne; w części aplikacji wymagany jest primer. | Dobre możliwości klejenia wybranych tworzyw, zależne od konkretnego systemu. |
| Orientacyjna temperatura aplikacji | Zwykle aplikacja w temperaturze otoczenia; szczegóły zależą od procesu. | Często ok. 180–210°C; dostępne są również formulacje niskotemperaturowe. | W wielu systemach okleinowania ok. 100–140°C. | Dla wybranych systemów poliolefinowych ok. 180–200°C. |
| Typowe zastosowania | Klejenie montażowe drewna, połączenia elementów drewnianych, wybrane procesy prasowania. | Okleinowanie krawędzi i standardowa produkcja seryjna. | Wymagające okleinowanie, laminowanie powierzchni i oklejanie profili. | Wybrane procesy okleinowania i laminowania. |
| Najważniejsza zaleta | Prosta aplikacja i szerokie zastosowanie w klejeniu drewna. | Szybkość procesu i możliwość niemal natychmiastowej dalszej obróbki. | Wysoka odporność spoiny na wilgoć i temperaturę. | Dobre właściwości aplikacyjne w odpowiednio dobranych procesach. |
| Na co uważać? | Dobrać klasę odporności do warunków użytkowania i zapewnić właściwy czas docisku. | Pilnować temperatury kleju, materiału, gramatury naniesienia i parametrów okleinowania. | Przestrzegać wymagań dotyczących aplikacji, obsługi agregatu i czyszczenia. | Dobrać produkt do materiału, maszyny i warunków procesu. |
Podane temperatury mają charakter orientacyjny. Parametry aplikacji, czas otwarty, gramaturę naniesienia oraz wymagania dotyczące przygotowania powierzchni należy zawsze sprawdzać w karcie technicznej konkretnego kleju.
Czy PUR jest zawsze lepszy od EVA, a EVA od PVAc?
Nie – nowsza technologia nie oznacza automatycznie lepszego rozwiązania dla każdego procesu. PVAc, EVA, PUR czy APAO mają inne właściwości i inne obszary zastosowania.
Przy klejeniu montażowym drewna odpowiednim rozwiązaniem może być PVAc. Przy typowym okleinowaniu na szybkiej linii wystarczający może okazać się klej EVA. Jeżeli element będzie pracował w warunkach większej wilgotności lub temperatury, technolog może rozważyć PUR. W innych aplikacjach dobrze sprawdzają się kleje oparte na APAO.
Dlatego pytanie „który klej jest najlepszy?” z punktu widzenia technologa jest źle postawione.
Znacznie lepiej zapytać: jaki klej najlepiej pasuje do konkretnego materiału, maszyny, prędkości produkcji i wymaganej trwałości gotowego wyrobu?
Czy nowoczesny klej wystarczy, żeby uzyskać dobrą spoinę?
Nie – nawet bardzo dobry klej nie skompensuje źle przygotowanego podłoża, niewłaściwej temperatury, nieprawidłowego naniesienia ani błędnego ustawienia maszyny.
W praktyce produkcyjnej przyczyna problemu bywa zaskakująco prosta. Zimą na linię trafia zbyt chłodna płyta. Innym razem zmienia się dostawca obrzeża, zwiększana jest prędkość maszyny albo operator pozostawia ustawienia z poprzedniego zlecenia. Po kilku godzinach pada pytanie: „Czy winny jest klej?” Tymczasem problem może znajdować się w zupełnie innym miejscu procesu.
I właśnie tutaj szczególnie dobrze widać, jak zmieniła się rola dystrybutora.
Od wielu lat zaopatrujemy producentów mebli i zakłady przemysłu drzewnego. Jako wiodący dystrybutor materiałów i narzędzi na polskim rynku meblarskim i drzewnym wspieramy klientów również od strony technologicznej. W praktyce współpraca nie kończy się jednak na dostarczeniu kleju. Technolodzy Meblopolu współpracują z zakładami produkcyjnymi, wspierają dobór i wdrożenie technologii, analizę procesu oraz szkolenie pracowników fabryk z prawidłowego stosowania klejów.
Operator powinien rozumieć nie tylko, jaki produkt znajduje się w urządzeniu. Musi wiedzieć również, jak na spoinę wpłynie zmiana temperatury, gramatury naniesienia, siły docisku, materiału czy tempa pracy.
Chcesz sprawdzić inne rozwiązanie na swojej linii produkcyjnej?
Technolodzy Meblopol pomagają dobrać materiały, przeprowadzić testy i zoptymalizować parametry procesu w rzeczywistych warunkach produkcyjnych.
Źródła
- PN-EN 204 Klasyfikacja klejów termoplastycznych do drewna do zastosowań niekonstrukcyjnych.